 +86 138 8989 6699


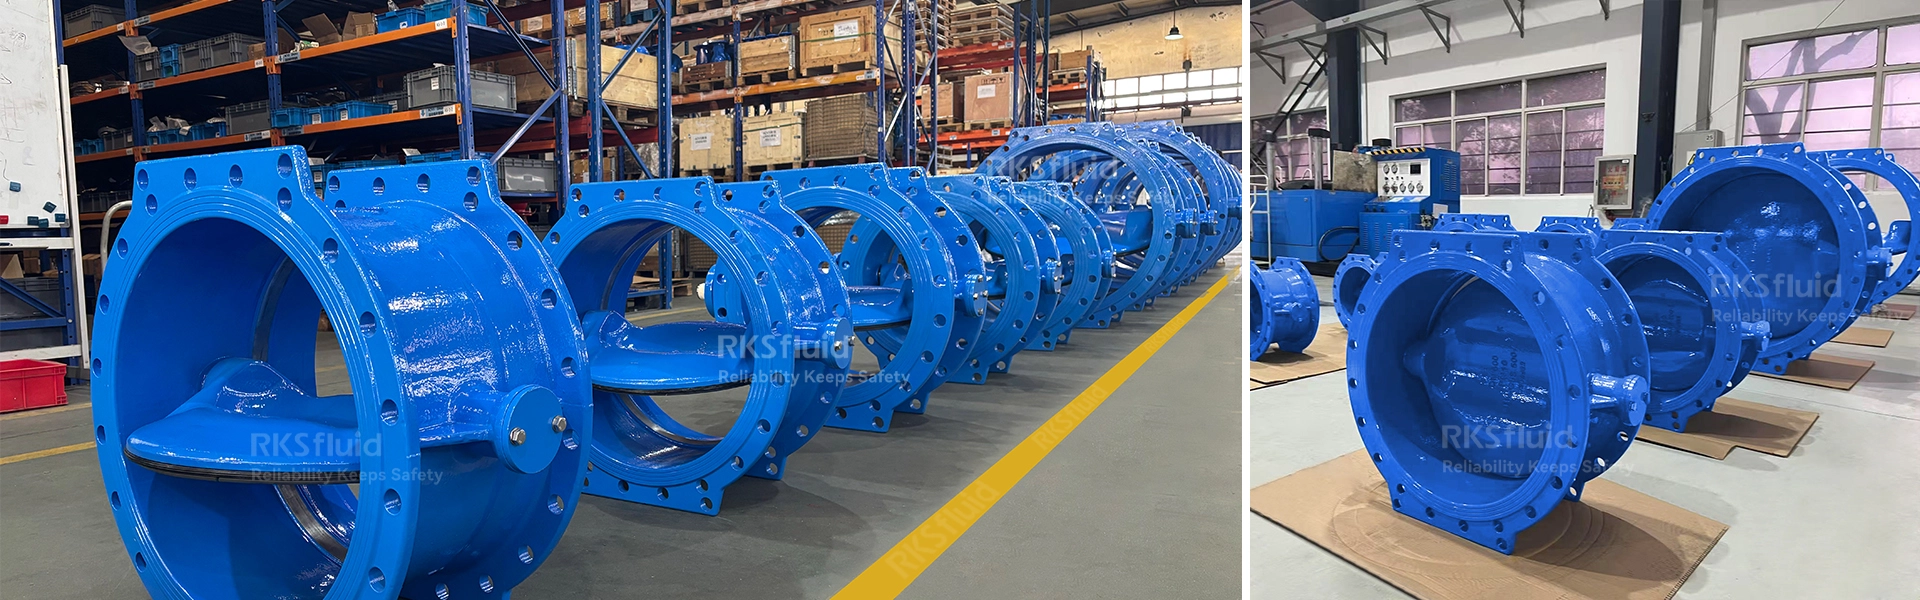
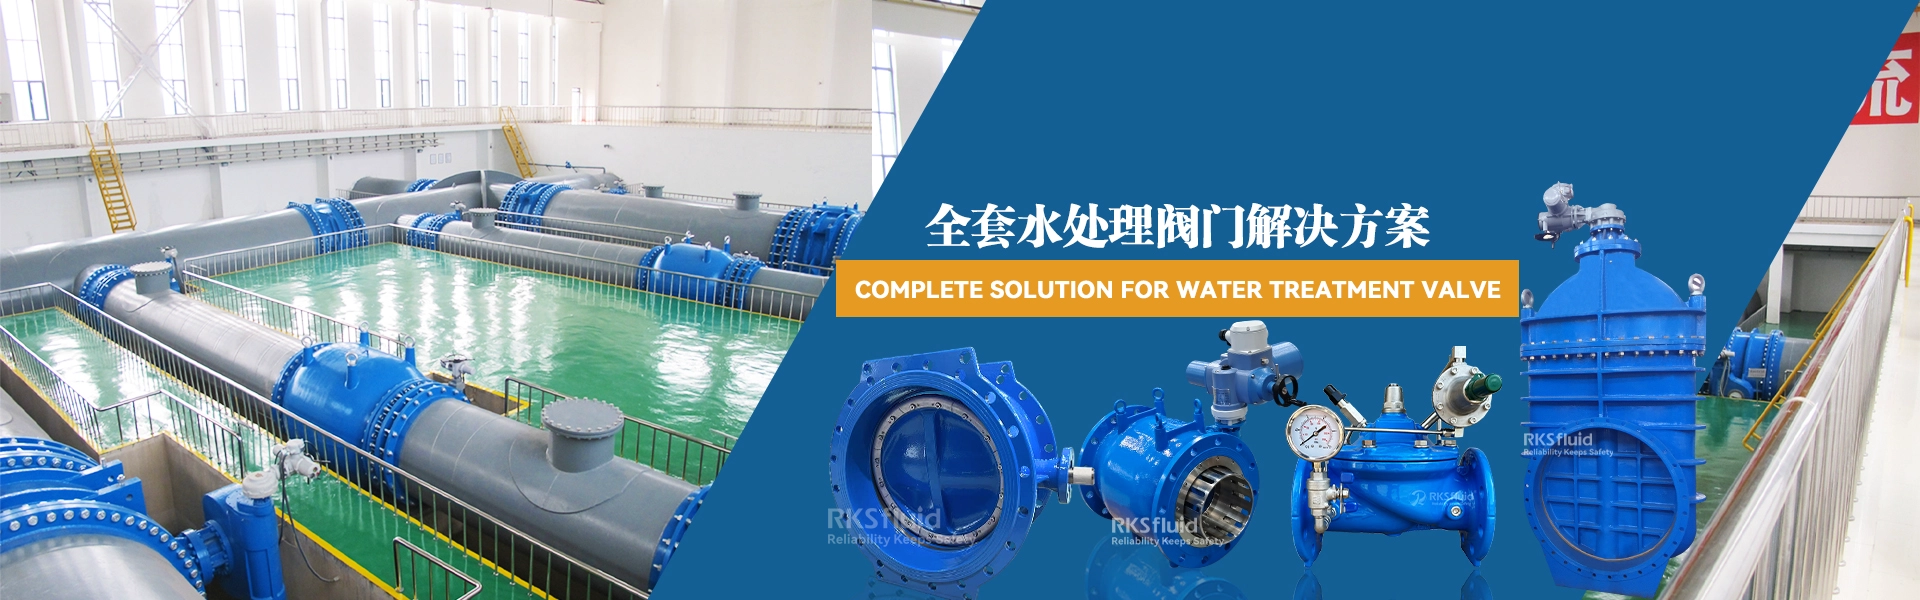
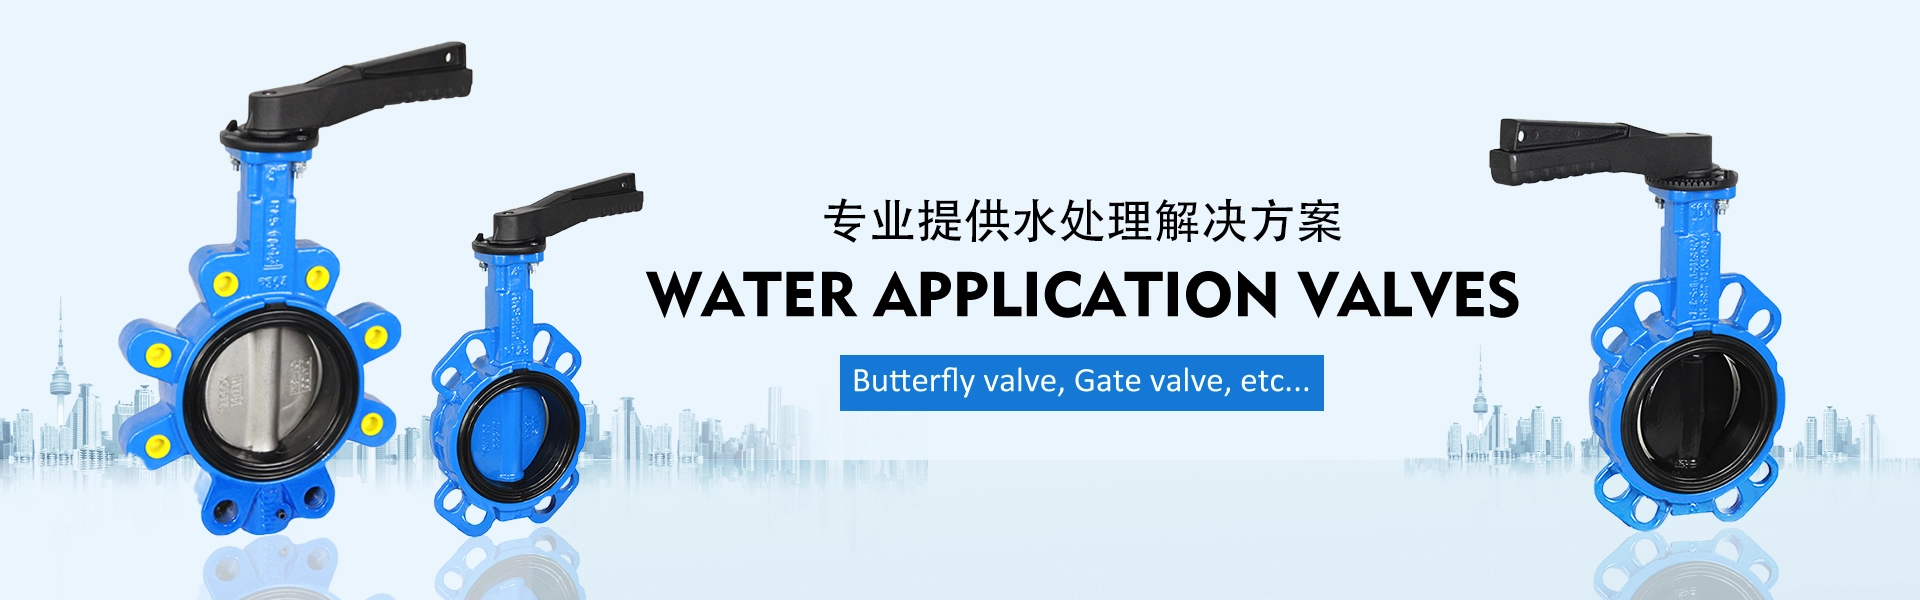
ATHENA 系列双偏心蝶阀 DN150–DN1800 | RKS流体
类型:滤芯过滤器 材质:SS304、SS316L 过滤精度:0.1-20um 压力:0.6Mpa、1.0Mpa 滤芯数量:1~12枚 滤芯长度:2~40英寸 温度:≤130℃ 应用:化学工业。水处理、造纸、汽车工业、石油、机械加工、涂料、电子等。
系列: 烛式过滤机 滤芯长度:800~2500 滤筒尺寸:550~2200 滤饼规格:15~60mm 滤芯数:7~205 过滤面积:0.9~144.8㎡ 应用:生物制药、化工、食品饮料、金属加工
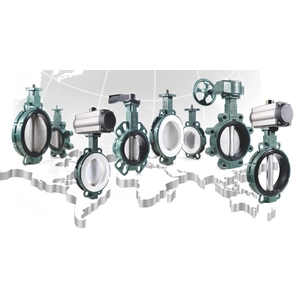
蝶阀已经存在很长时间了,并且用于各种应用。他们在20世纪30年代首次亮相,并从那时起被几个行业所采用。蝶阀通常由铸铁制成,其名称基于其阀板的功能。
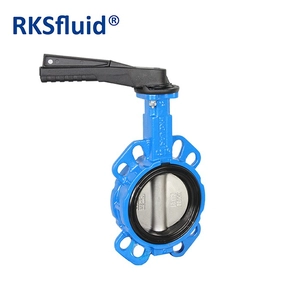
对夹式蝶阀是工业管路中最为常见的阀门种类之一,对夹式蝶阀本身结构比较小,只需把蝶阀放入管道两端法兰中间,用双头螺栓穿过管道法兰和对夹式蝶阀锁紧,就可以控制管路的落体介质。
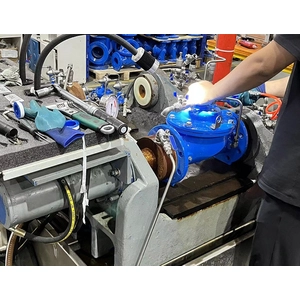
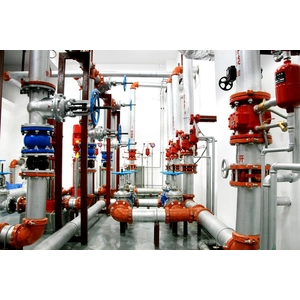
阀门是化学公司中最常见的设备。安装阀门似乎很容易,但如果不按照相关技术实施,就会造成安全事故。今天RKSfluid为您提供阀门安装方面的一些经验...
DIN标准现在使用EN标准结构长度
EN 558-1 PN法兰连接阀结构长度(代替DIN 3202),EN 558-2 CLASS法兰连接阀结构长度(代替BS2080),EN 12982对接焊端阀结构长度(代替DIN 3202),DIN标准包括API阀门长度在内的结构长度与GB的长度基本相同......
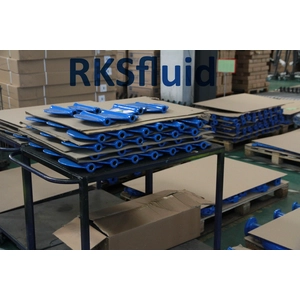
蝶阀阀板,是蝶阀关键部件,作用于关闭和开合。 蝶阀胶圈-蝶阀密封圈更换方法 更换密封圈时,首先要注意两点: 1.用油漆或炭笔在蝶板和密封圈压板...
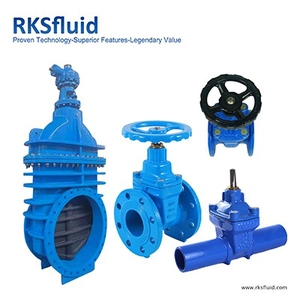
什么是硅藻土过滤器? 硅藻土过滤器的工作原理是什么? 我司为氟化工装置六氟化锂磷工艺定制的硅藻土过滤器(烛式过滤器/滤饼式过滤器)已安装运行两年
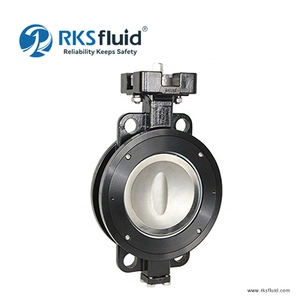
工业阀门的性能和使用寿命不仅取决于其设计,还取决于其材料质量、制造工艺、加工精度、装配和检验。
对于工业应用,阀门生产的每个阶段都在决定尺寸精度、耐压性、密封性能和操作可靠性方面发挥着作用。因此,良好控制的制造工艺对于供应满足项目规范和操作要求的阀门至关重要。
RKSfluid 自 1997 年建立制造业务以来,结合了工程经验、生产设施和质量检测能力,制造适用于各种应用的工业阀门和流量控制设备。
1. 材料选择和进货检验
阀门制造始于根据设计规范、压力等级、工作介质和使用条件选择材料。
根据阀门类型和应用,主要材料可能包括球墨铸铁、碳钢、不锈钢和其他指定合金。材料选择必须考虑机械性能、耐腐蚀性、温度以及与过程介质的兼容性。
生产前,根据相关技术要求对进料和部件进行检查。材料识别、尺寸验证和文档审查有助于保持整个制造过程的可追溯性。
对于需要材料文件的项目,可以根据商定的检验要求安排EN 10204检验证书,包括3.1或3.2文件。
2. 铸造和部件准备
阀体、阀盖和其他主要部件通常通过铸造或制造来生产,具体取决于阀门的设计、材料和结构要求。
对于铸造部件,制造过程包括模型准备、金属浇注、冷却、落砂和后续清洁。然后检查铸件的表面状况、尺寸一致性和潜在缺陷。如果设计或检验规范有要求,可以采用无损检测来评估材料的完整性。
制造的部件遵循相关的切割、成型和焊接工艺。焊接质量通过合格的焊接程序和人员进行控制,并在适用的情况下提供 WPS、PQR 和 WPQ 文件。
这些工艺为后续加工和装配奠定了基础。
3. CNC加工及精密加工
机械加工是阀门制造的关键阶段,因为关键部件的尺寸精度直接影响装配配合、密封性能和操作特性。
RKSfluid的制造设施配备了CNC加工中心、大型激光加工设备等精密制造资源。
根据阀门结构,机加工操作可能包括:
特别关注关键尺寸、加工公差和表面条件。阀座、阀瓣、阀杆和连接接口等部件必须按照指定尺寸制造,以确保正确配合和可靠运行。
坐标测量设备和其他检测仪器支持制造过程中的尺寸验证。
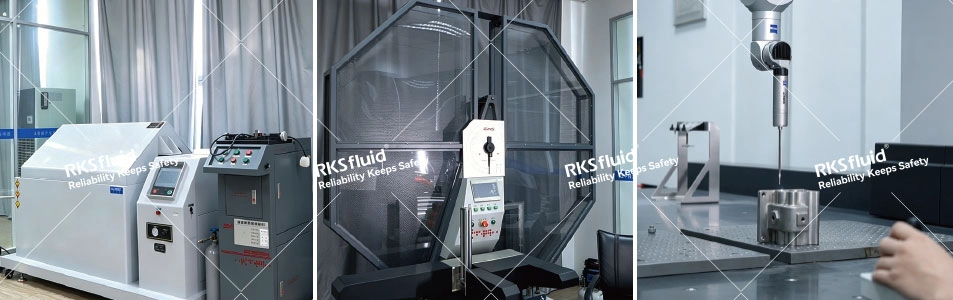
4. 元件检验和质量验证
组装前,关键部件经过检查,以验证其符合所需的材料、尺寸和制造规格。
检查活动可能包括:
RKSfluid 的检测资源包括拉伸和冲击测试设备、坐标测量设备以及金相和光谱分析设备。
5. 阀门装配
阀门组件将制造的部件组合成一个完整的操作单元。
根据阀门类型,组装可能涉及安装阀瓣、球、闸门、阀杆、阀座、密封件、轴承、填料和其他内部部件。根据指定的操作配置安装齿轮箱、电动执行器或气动执行器。
在装配过程中,要注意部件的对准、紧固、密封接口、间隙以及操作机构的正确安装。
装配检查有助于在压力和功能测试之前识别潜在问题。对于自动化阀门,执行器的操作以及执行器与阀门之间的相互作用也可以根据约定的配置进行检查。
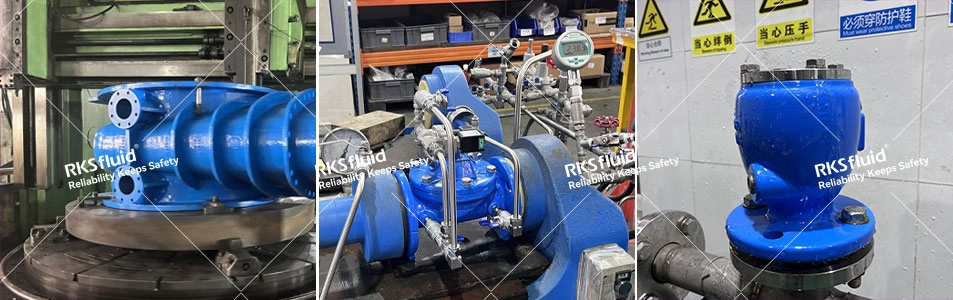
6. 压力测试和功能检查
压力和功能测试是验证阀门制造质量的重要阶段。
测试根据适用的产品标准、批准的检验程序和项目要求进行。
典型的检验活动包括:壳体压力测试、阀座泄漏测试、功能测试和执行器测试等。
RKSfluid 提供水压测试、功能测试和工厂验收测试 (FAT) 功能。测试范围和验收标准根据产品规格和项目要求确定。
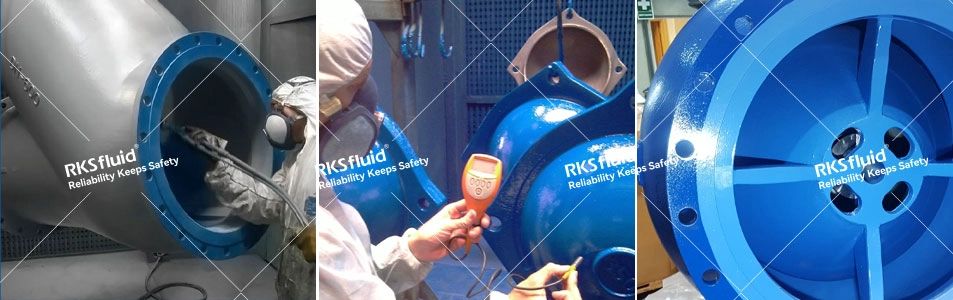
7. 表面处理和最终检验
表面处理有助于保护阀门部件在储存和使用过程中免受环境暴露和腐蚀。
根据阀门材料、应用和项目规格,相应地选择表面处理和涂层工艺。涂层检查可包括目视评估、涂层厚度测量和干膜厚度(DFT)验证。
交付前,完成的阀门要经过最终检查。此阶段可能包括检查:
这些检查有助于确保所提供的产品符合批准的技术规格和采购要求。
8. 质量文件和项目检查
对于工业项目,产品质量应有适当的检验记录和技术文件支持。所需文件取决于阀门类型、采购规格、批准的质量计划和合同要求。当买方或项目规范要求时,也可以安排第三方检验。
检查方法、文件要求、保留点和验收标准应在技术审查和订购阶段确定。这有助于使制造活动与买方的质量要求和项目交付时间表保持一致。
RKSfluid 制造和工程能力
RKSfluid 得到 1997 年成立的制造业务的支持,生产设施覆盖四个制造基地,占地超过 100,000 平方米。
集团的制造资源包括数控加工中心、大型激光加工设备、焊接机器人和涂装设备。工程、研发和质量检测资源支持产品开发、制造验证和质量控制。
这些能力支持工业阀门和流量控制设备的生产,包括蝶阀、闸阀、止回阀、控制阀以及其他用于工业和基础设施应用的阀门解决方案。
通过结合制造资源、工程经验和检测能力,RKSfluid 支持标准阀门生产以及不同项目应用的定制制造要求。
与 RKSfluid 讨论您的阀门制造要求
选择工业阀门制造商不仅仅是比较产品尺寸和价格。制造工艺、材料可追溯性、加工质量、压力测试和检验文档也是工程公司、EPC 承包商、分销商和项目采购团队的重要考虑因素。
RKSfluid 与客户合作审查阀门规格、操作条件和项目检验要求,帮助确定合适的产品配置和制造安排。
对于技术评估和报价,鼓励买家提供:
提交您的技术规格、图纸或阀门明细表 向 RKSfluid 寻求进一步的工程审查和报价支持。