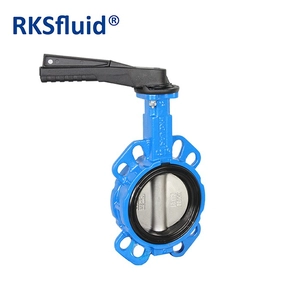
Производительность и срок службы промышленного клапана зависят не только от его конструкции, но и от качества материалов, производственных процессов, точности обработки, сборки и проверки.
Для промышленного применения каждый этап производства клапанов играет роль в определении точности размеров, устойчивости к давлению, характеристик уплотнения и эксплуатационной надежности. Поэтому хорошо контролируемый производственный процесс необходим для поставки арматуры, соответствующей спецификациям проекта и эксплуатационным требованиям.
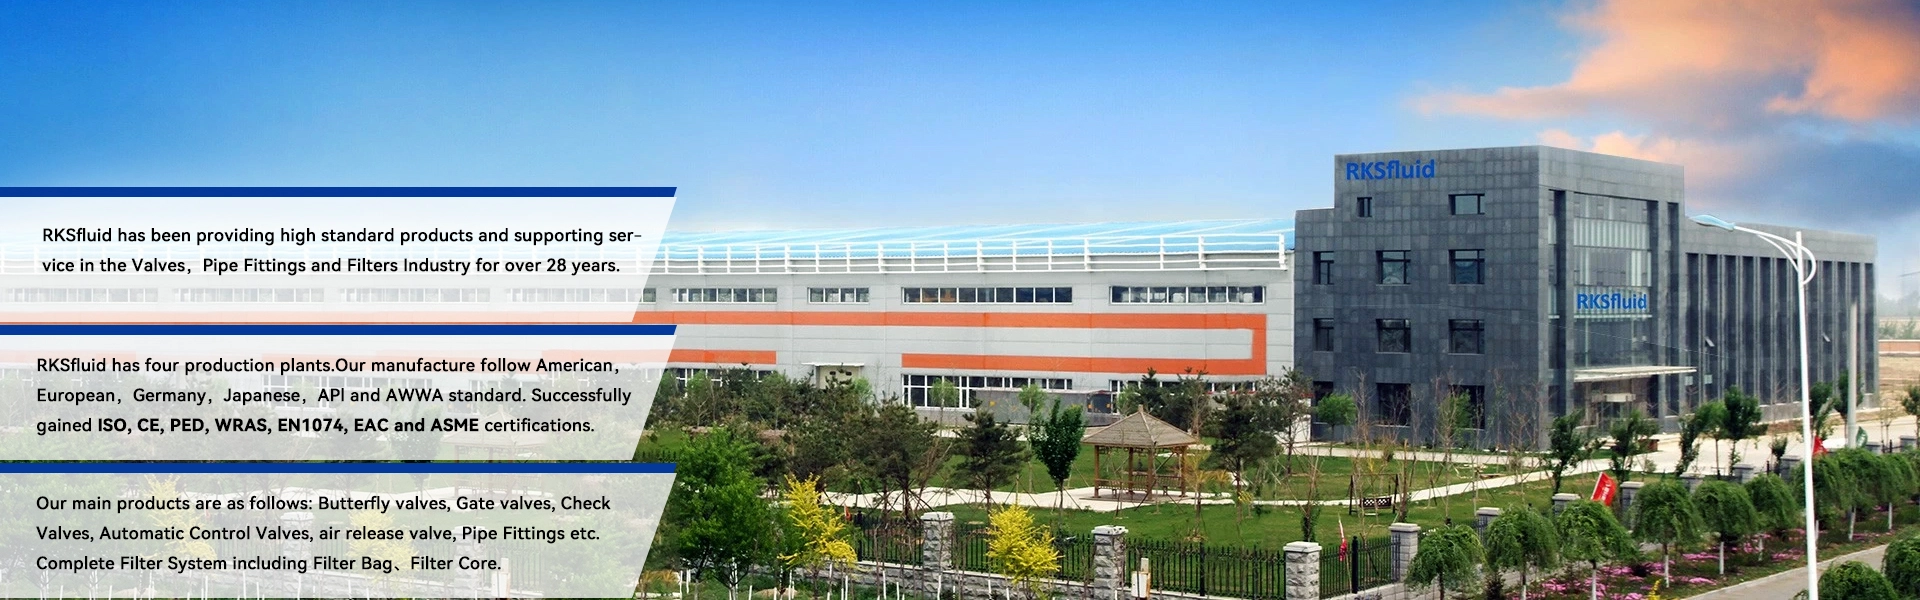
Имея производственные мощности, налаженные с 1997 года, RKSfluid объединяет инженерный опыт, производственные мощности и возможности контроля качества для производства промышленных клапанов и оборудования для регулирования расхода для широкого спектра применений.
1. Выбор материала и входной контроль
Производство арматуры начинается с выбора материала в соответствии с техническим заданием, номинальным давлением, рабочей средой и условиями эксплуатации.
В зависимости от типа клапана и применения основные материалы могут включать ковкий чугун, углеродистую сталь, нержавеющую сталь и другие указанные сплавы. При выборе материала необходимо учитывать механические свойства, коррозионную стойкость, температуру и совместимость с технологической средой.
Перед производством поступающие материалы и комплектующие проверяются на соответствие соответствующим техническим требованиям. Идентификация материалов, проверка размеров и проверка документации помогают обеспечить отслеживаемость на протяжении всего производственного процесса.
Для проектов, требующих документации по материалам, сертификаты проверки EN 10204, включая документацию 3.1 или 3.2, могут быть оформлены в соответствии с согласованными требованиями проверки.
2. Литье и подготовка компонентов
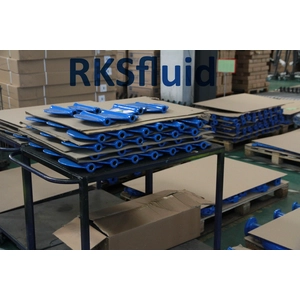
Корпус клапана, крышки и другие основные компоненты обычно производятся методом литья или изготовления, в зависимости от конструкции клапана, требований к материалу и конструкции.
Процесс изготовления литых деталей включает подготовку модели, заливку металла, охлаждение, выбивку и последующую очистку. Затем отливки проверяются на состояние поверхности, соответствие размеров и возможные дефекты. Если этого требуют технические условия на проектирование или проверку, для оценки целостности материала может применяться неразрушающий контроль.
Изготовленные компоненты подвергаются соответствующим процессам резки, формовки и сварки. Качество сварки контролируется квалифицированными сварочными процессами и персоналом, а там, где это применимо, доступна документация WPS, PQR и WPQ.
Эти процессы обеспечивают основу для последующей обработки и сборки.
3. Обработка с ЧПУ и прецизионная обработка.
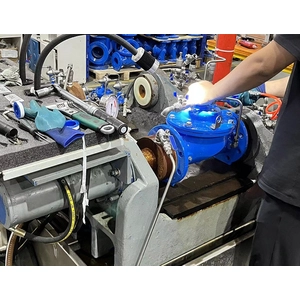
Механическая обработка является критически важным этапом в производстве клапанов, поскольку точность размеров ключевых компонентов напрямую влияет на посадку сборки, характеристики уплотнения и рабочие характеристики.
Производственные мощности RKSfluid оснащены обрабатывающими центрами с ЧПУ, крупномасштабным оборудованием для лазерной обработки и другими высокоточными производственными ресурсами.
В зависимости от конструкции клапана операции механической обработки могут включать:
- Обработка корпуса клапана и крышки
- Обработка торцов фланцев и соединений
- Обработка дисков и шариков
- Обработка штока и вала
- Обработка седла и уплотнительной поверхности
- Сверление, растачивание и прецизионная чистовая обработка
Особое внимание уделяется критическим размерам, допускам обработки и состоянию поверхности. Такие компоненты, как седла клапанов, диски, штоки и соединительные элементы, должны быть изготовлены по указанным размерам, чтобы обеспечить правильную посадку и надежную работу.
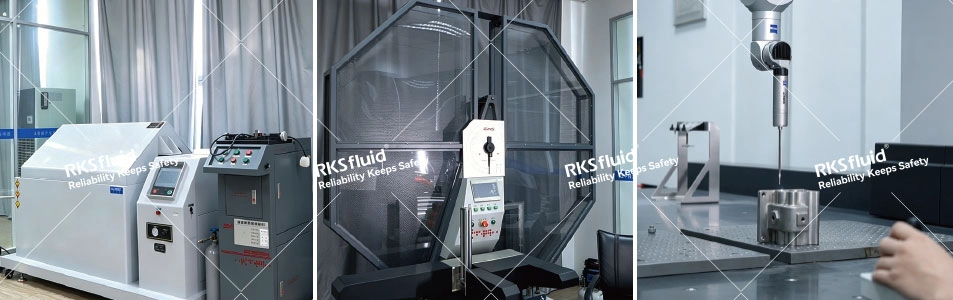
Координатно-измерительное оборудование и другие инструменты контроля обеспечивают проверку размеров во время производства.
4. Проверка компонентов и проверка качества.
Перед сборкой ключевые компоненты проходят проверку на предмет соответствия требуемым материалам, размерам и производственным характеристикам.
Инспекционная деятельность может включать в себя:
- Измерение размеров и проверка допусков
- Идентификация материала и PMI
- Визуальный осмотр обработанных поверхностей
- Неразрушающий контроль при необходимости
- Проверка критических размеров уплотнений и соединений
Инспекционные ресурсы RKSfluid включают оборудование для испытаний на растяжение и удар, координатно-измерительное оборудование, а также оборудование для металлографического и спектрального анализа.
5. Клапан в сборе
Клапанный узел объединяет изготовленные компоненты в единый рабочий блок.
В зависимости от типа клапана сборка может включать установку диска, шара, затвора, штока, седла, уплотнений, подшипников, уплотнения и других внутренних компонентов. Редукторы, электроприводы или пневмоприводы устанавливаются согласно заданной рабочей конфигурации.
При сборке внимание уделяется соосности компонентов, креплению, уплотнению стыков, зазорам и правильной установке приводных механизмов.
Проверка сборки помогает выявить потенциальные проблемы перед испытаниями под давлением и функциональными испытаниями. Для автоматических клапанов работа привода и взаимодействие между приводом и клапаном также могут быть проверены в соответствии с согласованной конфигурацией.
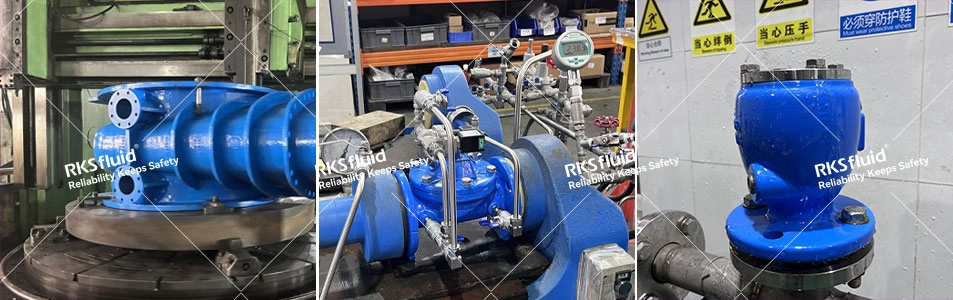
6. Испытание под давлением и функциональная проверка.
Испытания под давлением и функциональные испытания являются важными этапами проверки качества изготовления арматуры.
Тестирование проводится в соответствии с применимыми стандартами на продукцию, утвержденными процедурами проверки и требованиями проекта.
Типичные инспекционные мероприятия включают в себя: испытание корпуса под давлением, испытание на герметичность седла, функциональное испытание, испытание привода и т. д.
RKSfluid обеспечивает гидростатические испытания, функциональные испытания и возможности заводских приемочных испытаний (FAT). Объем испытаний и критерии приемки определяются в соответствии со спецификацией продукта и требованиями проекта.
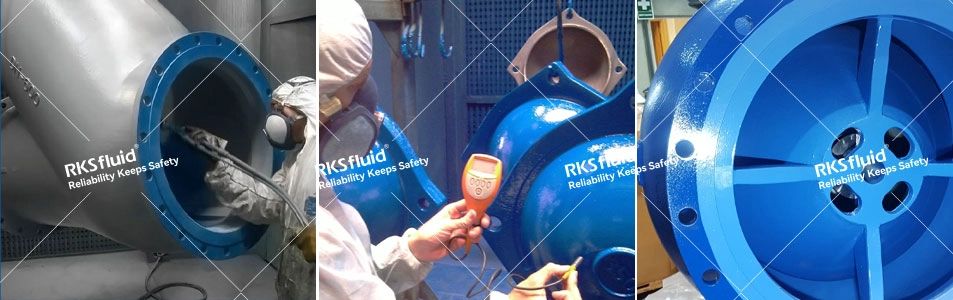
7. Обработка поверхности и окончательный контроль.
Обработка поверхности помогает защитить компоненты клапана от воздействия окружающей среды и коррозии во время хранения и обслуживания.
В зависимости от материала клапана, области применения и спецификации проекта соответственно выбираются процессы подготовки поверхности и нанесения покрытия. Проверка покрытия может включать визуальную оценку, измерение толщины покрытия и проверку толщины сухой пленки (DFT).
Перед поставкой готовая арматура проходит окончательную проверку. Этот этап может включать в себя проверку:
- Габаритные размеры и детали подключения
- Состояние поверхности и качество покрытия
- Идентификация клапана и паспортные таблички
- Принадлежности для управления и конфигурация
- Требования к упаковке и консервации
- Необходимые записи проверок и испытаний
Данные проверки позволяют убедиться в соответствии поставляемой продукции утвержденным техническим характеристикам и требованиям к закупкам.
8. Документация по качеству и проверка проекта.
В промышленных проектах качество продукции должно подтверждаться соответствующими протоколами проверок и технической документацией. Требуемые документы зависят от типа клапана, спецификации закупки, утвержденного плана качества и требований контракта. Проверка третьей стороной также может быть организована, если этого требует покупатель или спецификация проекта.
Методы контроля, требования к документации, точки фиксации и критерии приемки должны быть подтверждены на этапе технического анализа и заказа. Это помогает согласовать производственную деятельность с требованиями покупателя к качеству и графиком реализации проекта.
Производственные и инженерные возможности RKSfluid
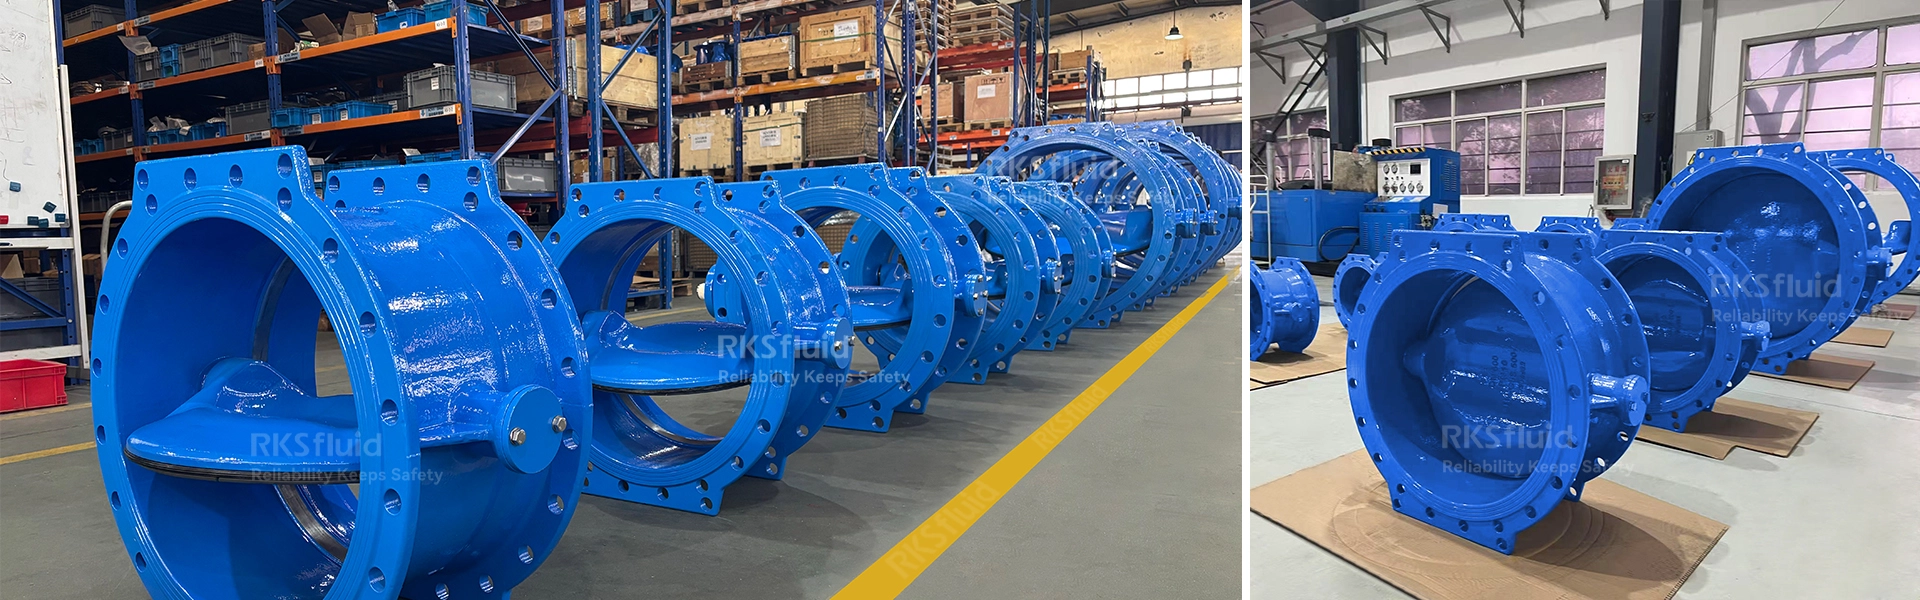
RKSfluid поддерживается производственными предприятиями, основанными в 1997 году, с производственными мощностями площадью более 100 000 квадратных метров на четырех производственных базах.
Производственные ресурсы группы включают обрабатывающие центры с ЧПУ, крупномасштабное оборудование для лазерной обработки, сварочные роботы и установки для нанесения покрытий. Ресурсы в области проектирования, исследований и разработок, а также контроля качества поддерживают разработку продукции, проверку производства и контроль качества.
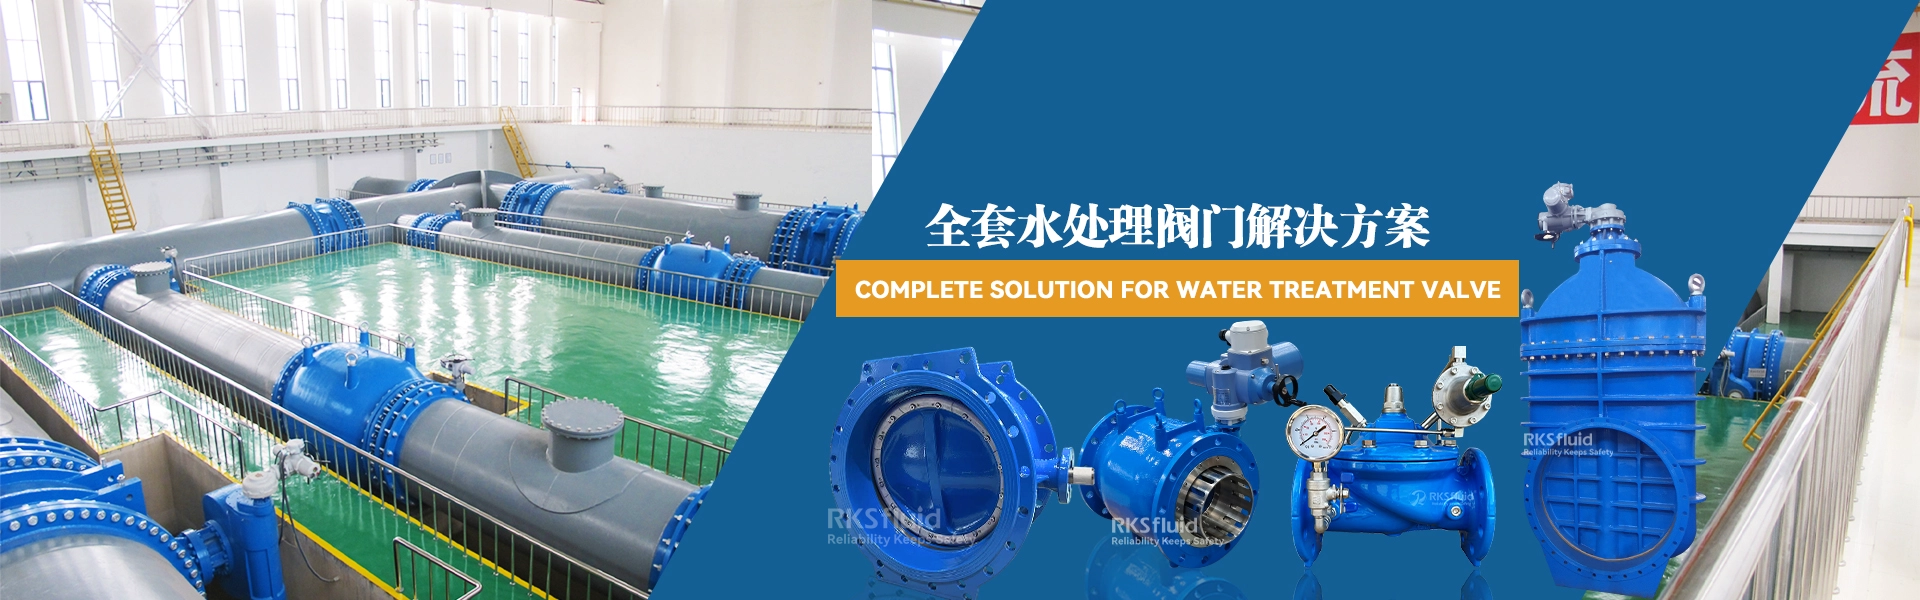
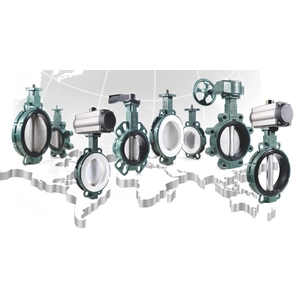
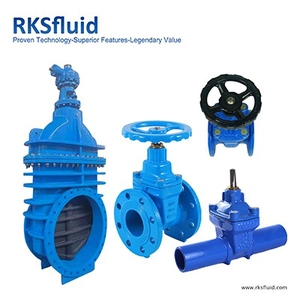
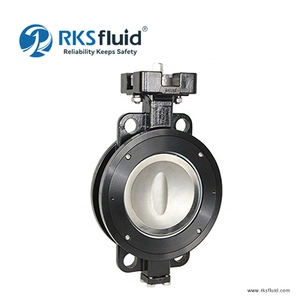
Эти возможности поддерживают производство промышленной арматуры и оборудования для регулирования расхода, включая дроссельные заслонки, задвижки, обратные клапаны, регулирующие клапаны и другие клапанные решения для промышленного и инфраструктурного применения.
Объединив производственные ресурсы, инженерный опыт и возможности контроля, RKSfluid поддерживает стандартное производство клапанов, а также индивидуальные производственные требования для различных проектных применений.
Обсудите свои требования к производству клапанов с RKSfluid
Выбор производителя промышленной арматуры предполагает нечто большее, чем просто сравнение размеров и цен продукции. Производственные процессы, отслеживание материалов, качество обработки, испытания под давлением и контрольная документация также являются важными факторами для инжиниринговых компаний, EPC-подрядчиков, дистрибьюторов и групп проектных закупок.
RKSfluid работает с клиентами над проверкой спецификаций клапанов, условий эксплуатации и требований к проверке проекта, помогая определить подходящие конфигурации продукта и схемы производства.
Для технической оценки и предложения покупателям рекомендуется предоставить:
- Тип клапана, размер и номинальное давление
- Применимые стандарты проектирования и подключения
- Требования к материалам корпуса, диска, трима и уплотнений
- Рабочая среда и условия эксплуатации
- Требования к ручному или активному управлению
- Требования к проверкам, испытаниям и документации
- Объем проекта и ожидаемый график поставок
Отправьте свои технические характеристики, чертежи или график клапанов в RKSfluid для дальнейшего технического анализа и поддержки цен.
 +86 138 8989 6699