ประสิทธิภาพและอายุการใช้งานของวาล์วอุตสาหกรรมไม่เพียงแต่ขึ้นอยู่กับการออกแบบเท่านั้น แต่ยังขึ้นอยู่กับคุณภาพของวัสดุ กระบวนการผลิต ความแม่นยำในการตัดเฉือน การประกอบและการตรวจสอบด้วย
สำหรับการใช้งานทางอุตสาหกรรม ทุกขั้นตอนของการผลิตวาล์วมีบทบาทในการกำหนดความแม่นยำของขนาด ความต้านทานแรงดัน ประสิทธิภาพการปิดผนึก และความน่าเชื่อถือในการปฏิบัติงาน กระบวนการผลิตที่มีการควบคุมอย่างดีจึงเป็นสิ่งจำเป็นสำหรับการจัดหาวาล์วที่ตรงตามข้อกำหนดของโครงการและข้อกำหนดการปฏิบัติงาน
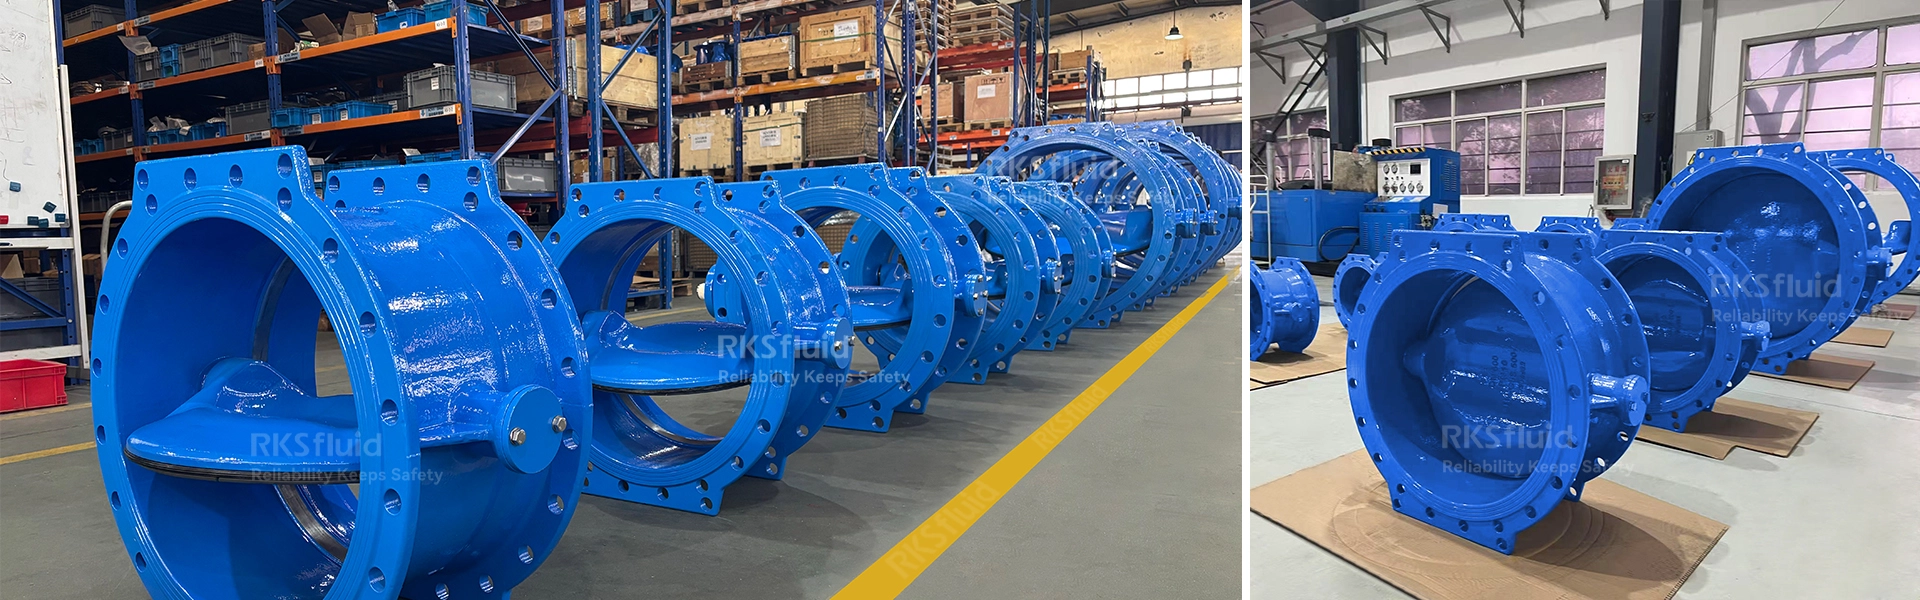
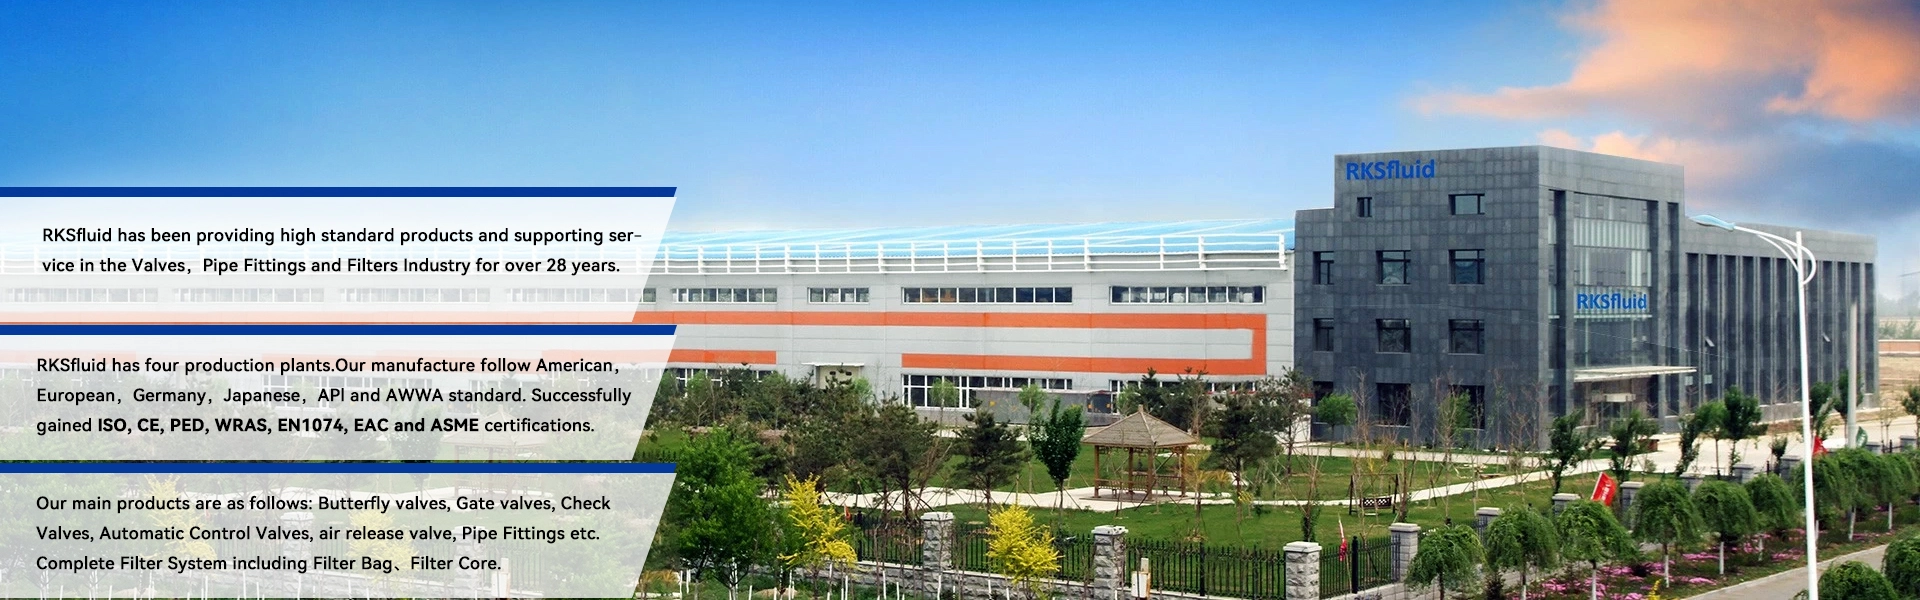
ด้วยการดำเนินการด้านการผลิตที่ก่อตั้งขึ้นตั้งแต่ปี 1997 RKSfluid ผสมผสานประสบการณ์ด้านวิศวกรรม สิ่งอำนวยความสะดวกการผลิต และความสามารถในการตรวจสอบคุณภาพเพื่อผลิตวาล์วอุตสาหกรรมและอุปกรณ์ควบคุมการไหลสำหรับการใช้งานที่หลากหลาย
1. การเลือกวัสดุและการตรวจสอบขาเข้า
การผลิตวาล์วเริ่มต้นด้วยการเลือกวัสดุตามข้อกำหนดการออกแบบ อัตราแรงดัน สื่อการทำงาน และเงื่อนไขการบริการ
วัสดุหลักอาจรวมถึงเหล็กดัด เหล็กคาร์บอน สแตนเลส และโลหะผสมอื่นๆ ที่ระบุ ทั้งนี้ขึ้นอยู่กับประเภทของวาล์วและการใช้งาน การเลือกใช้วัสดุต้องพิจารณาถึงคุณสมบัติทางกล ความต้านทานการกัดกร่อน อุณหภูมิ และความเข้ากันได้กับตัวกลางในกระบวนการ
ก่อนการผลิต วัสดุและส่วนประกอบที่เข้ามาจะได้รับการตรวจสอบตามข้อกำหนดทางเทคนิคที่เกี่ยวข้อง การระบุวัสดุ การตรวจสอบขนาด และการตรวจสอบเอกสารช่วยรักษาความสามารถในการตรวจสอบย้อนกลับตลอดกระบวนการผลิต
สำหรับโครงการที่ต้องใช้เอกสารประกอบวัสดุ สามารถจัดเตรียมใบรับรองการตรวจสอบ EN 10204 รวมถึงเอกสาร 3.1 หรือ 3.2 ได้ตามข้อกำหนดการตรวจสอบที่ตกลงกันไว้
2. การหล่อและการเตรียมส่วนประกอบ
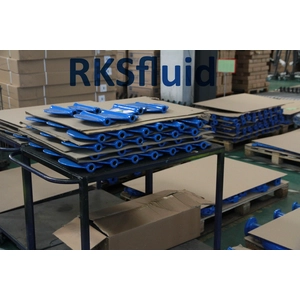
ตัววาล์ว ฝากระโปรง และส่วนประกอบหลักอื่นๆ โดยทั่วไปผลิตขึ้นโดยการหล่อหรือการผลิต ขึ้นอยู่กับการออกแบบวาล์ว ข้อกำหนดของวัสดุ และการก่อสร้าง
สำหรับส่วนประกอบแบบหล่อ กระบวนการผลิตประกอบด้วยการเตรียมรูปแบบ การเทโลหะ การหล่อเย็น การเขย่า และการทำความสะอาดในภายหลัง จากนั้นจึงตรวจสอบการหล่อเพื่อดูสภาพพื้นผิว ความสอดคล้องของมิติ และข้อบกพร่องที่อาจเกิดขึ้น ในกรณีที่ข้อกำหนดการออกแบบหรือการตรวจสอบกำหนด การตรวจสอบแบบไม่ทำลายอาจถูกนำมาใช้เพื่อประเมินความสมบูรณ์ของวัสดุ
ส่วนประกอบที่ประดิษฐ์ขึ้นจะเป็นไปตามกระบวนการตัด การขึ้นรูป และการเชื่อมที่เกี่ยวข้อง คุณภาพการเชื่อมได้รับการควบคุมผ่านขั้นตอนการเชื่อมและบุคลากรที่ผ่านการรับรอง โดยมีเอกสาร WPS, PQR และ WPQ ให้ใช้งานได้ตามความเหมาะสม
กระบวนการเหล่านี้เป็นรากฐานสำหรับการตัดเฉือนและการประกอบในภายหลัง
3. เครื่องจักรกลซีเอ็นซีและการประมวลผลที่แม่นยำ
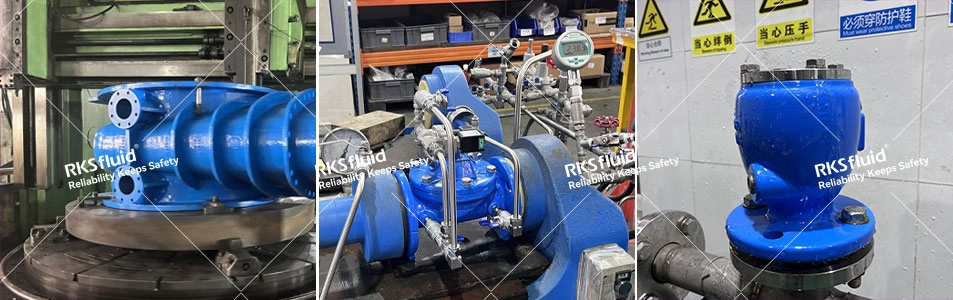
การตัดเฉือนเป็นขั้นตอนสำคัญในการผลิตวาล์ว เนื่องจากความแม่นยำด้านมิติของส่วนประกอบหลักส่งผลโดยตรงต่อความพอดีในการประกอบ ประสิทธิภาพการซีล และลักษณะการทำงาน
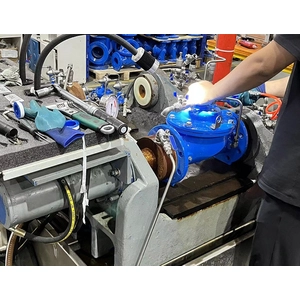
โรงงานผลิตของ RKSfluid ติดตั้งเครื่องแมชชีนนิ่งเซ็นเตอร์ CNC อุปกรณ์การประมวลผลด้วยเลเซอร์ขนาดใหญ่ และทรัพยากรการผลิตที่มีความแม่นยำอื่นๆ
ขึ้นอยู่กับโครงสร้างของวาล์ว การทำงานของเครื่องจักรอาจรวมถึง:
- ตัววาล์วและการตัดเฉือนฝากระโปรง
- หน้าแปลนและการตัดเฉือนการเชื่อมต่อ
- การตัดเฉือนดิสก์และบอล
- การตัดเฉือนก้านและเพลา
- การประมวลผลพื้นผิวที่นั่งและการปิดผนึก
- การเจาะ การคว้าน และการเก็บผิวละเอียดอย่างแม่นยำ
โดยให้ความสนใจเป็นพิเศษกับขนาดที่สำคัญ ความคลาดเคลื่อนของการตัดเฉือน และสภาพพื้นผิว ส่วนประกอบต่างๆ เช่น บ่าวาล์ว จาน ก้าน และส่วนเชื่อมต่อจะต้องได้รับการผลิตตามขนาดที่ระบุเพื่อให้แน่ใจว่ามีการติดตั้งที่เหมาะสมและเชื่อถือได้
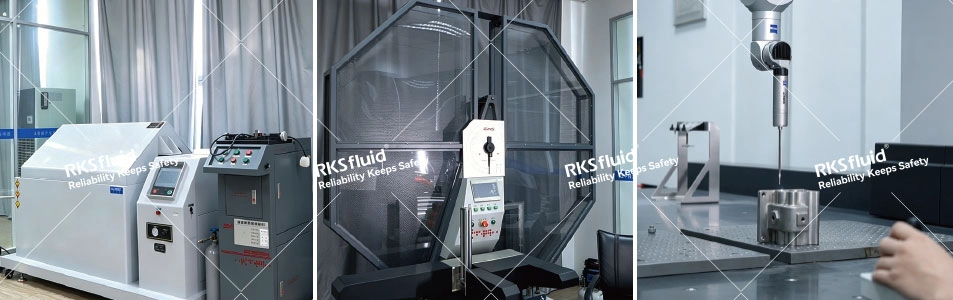
อุปกรณ์ตรวจวัดพิกัดและเครื่องมือตรวจสอบอื่นๆ รองรับการตรวจสอบมิติระหว่างการผลิต
4. การตรวจสอบส่วนประกอบและการตรวจสอบคุณภาพ
ก่อนการประกอบ ส่วนประกอบหลักจะได้รับการตรวจสอบเพื่อให้แน่ใจว่าเป็นไปตามข้อกำหนดด้านวัสดุ ขนาด และการผลิตที่กำหนด
กิจกรรมการตรวจสอบอาจรวมถึง:
- การวัดขนาดและการตรวจสอบความคลาดเคลื่อน
- การระบุวัสดุและ PMI
- การตรวจสอบพื้นผิวเครื่องจักรด้วยสายตา
- การตรวจสอบแบบไม่ทำลายตามความจำเป็น
- การตรวจสอบขนาดการปิดผนึกและการเชื่อมต่อที่สำคัญ
ทรัพยากรการตรวจสอบของ RKSfluid ประกอบด้วยอุปกรณ์ทดสอบแรงดึงและแรงกระแทก อุปกรณ์ตรวจวัดพิกัด และสิ่งอำนวยความสะดวกในการวิเคราะห์ทางโลหะวิทยาและสเปกตรัม
5. ประกอบวาล์ว
การประกอบวาล์วนำส่วนประกอบที่ผลิตขึ้นมารวมกันเป็นหน่วยปฏิบัติการที่สมบูรณ์
การประกอบอาจเกี่ยวข้องกับการประกอบแผ่นดิสก์ บอล ประตู ก้าน บ่า ซีล แบริ่ง บรรจุภัณฑ์ และส่วนประกอบภายในอื่น ๆ ทั้งนี้ขึ้นอยู่กับประเภทของวาล์ว มีการติดตั้งกระปุกเกียร์ แอคชูเอเตอร์ไฟฟ้า หรือแอคชูเอเตอร์แบบนิวแมติกตามรูปแบบการทำงานที่ระบุ
ในระหว่างการประกอบ จะให้ความสำคัญกับการจัดตำแหน่งส่วนประกอบ การยึด ส่วนเชื่อมต่อการซีล ระยะห่าง และการติดตั้งกลไกการทำงานที่ถูกต้อง
การตรวจสอบการประกอบช่วยระบุปัญหาที่อาจเกิดขึ้นก่อนการทดสอบแรงดันและการทำงาน สำหรับวาล์วอัตโนมัติ สามารถตรวจสอบการทำงานของแอคชูเอเตอร์และการทำงานร่วมกันระหว่างแอคทูเอเตอร์และวาล์วได้ตามการกำหนดค่าที่ตกลงไว้
6. การทดสอบแรงดันและการตรวจสอบการทำงาน
การทดสอบแรงดันและการทำงานเป็นขั้นตอนสำคัญในการตรวจสอบคุณภาพการผลิตวาล์ว
การทดสอบจะดำเนินการตามมาตรฐานผลิตภัณฑ์ที่เกี่ยวข้อง ขั้นตอนการตรวจสอบที่ได้รับอนุมัติ และข้อกำหนดของโครงการ
กิจกรรมการตรวจสอบโดยทั่วไปได้แก่: การทดสอบแรงดันเชลล์ การทดสอบการรั่วของเบาะนั่ง การทดสอบการทำงาน และการทดสอบแอคชูเอเตอร์ เป็นต้น
RKSfluid มีความสามารถในการทดสอบอุทกสถิต การทดสอบการทำงาน และการทดสอบการยอมรับของโรงงาน (FAT) ขอบเขตการทดสอบและเกณฑ์การยอมรับถูกกำหนดตามข้อกำหนดของผลิตภัณฑ์และข้อกำหนดของโครงการ
7. การรักษาพื้นผิวและการตรวจสอบขั้นสุดท้าย
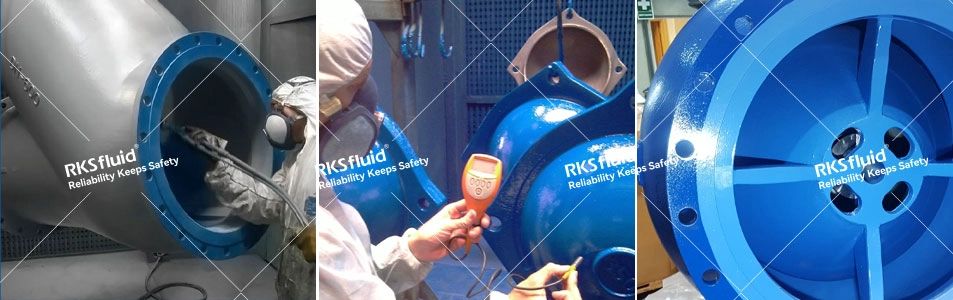
การรักษาพื้นผิวช่วยปกป้องส่วนประกอบวาล์วจากการสัมผัสต่อสิ่งแวดล้อมและการกัดกร่อนระหว่างการจัดเก็บและการบริการ
ขึ้นอยู่กับวัสดุวาล์ว ข้อกำหนดการใช้งานและโครงการ การเตรียมพื้นผิวและกระบวนการเคลือบจะถูกเลือกตามลำดับ การตรวจสอบการเคลือบอาจรวมถึงการประเมินด้วยสายตา การวัดความหนาของชั้นเคลือบ และการตรวจสอบความหนาของฟิล์มแห้ง (DFT)
ก่อนส่งมอบ วาล์วที่เสร็จสมบูรณ์จะต้องได้รับการตรวจสอบขั้นสุดท้าย ขั้นตอนนี้อาจรวมถึงการตรวจสอบ:
- ขนาดโดยรวมและรายละเอียดการเชื่อมต่อ
- สภาพพื้นผิวและคุณภาพการเคลือบ
- การระบุวาล์วและป้ายชื่อ
- อุปกรณ์เสริมการดำเนินงานและการกำหนดค่า
- ข้อกำหนดด้านบรรจุภัณฑ์และการเก็บรักษา
- บันทึกการตรวจสอบและการทดสอบที่จำเป็น
การตรวจสอบเหล่านี้ช่วยให้แน่ใจว่าผลิตภัณฑ์ที่ให้มานั้นสอดคล้องกับข้อกำหนดทางเทคนิคที่ได้รับอนุมัติและข้อกำหนดในการซื้อ
8. เอกสารคุณภาพและการตรวจสอบโครงการ
สำหรับโครงการอุตสาหกรรม คุณภาพผลิตภัณฑ์ควรได้รับการสนับสนุนโดยบันทึกการตรวจสอบและเอกสารทางเทคนิคที่เหมาะสม เอกสารที่จำเป็นขึ้นอยู่กับประเภทของวาล์ว ข้อมูลจำเพาะในการซื้อ แผนคุณภาพที่ได้รับอนุมัติ และข้อกำหนดตามสัญญา การตรวจสอบโดยบุคคลที่สามสามารถจัดเตรียมได้เมื่อผู้ซื้อหรือข้อกำหนดเฉพาะของโครงการต้องการ
วิธีการตรวจสอบ ข้อกำหนดด้านเอกสาร จุดยึด และเกณฑ์การยอมรับ ควรได้รับการยืนยันในระหว่างขั้นตอนการตรวจสอบทางเทคนิคและการสั่งซื้อ ซึ่งช่วยจัดกิจกรรมการผลิตให้สอดคล้องกับข้อกำหนดด้านคุณภาพของผู้ซื้อและกำหนดการส่งมอบโครงการ
ความสามารถด้านการผลิตและวิศวกรรมของ RKSfluid
RKSfluid ได้รับการสนับสนุนจากการดำเนินการผลิตที่ก่อตั้งขึ้นในปี 1997 โดยมีโรงงานผลิตครอบคลุมพื้นที่มากกว่า 100,000 ตารางเมตรในฐานการผลิตสี่แห่ง
ทรัพยากรการผลิตของกลุ่ม ได้แก่ เครื่องแมชชีนนิ่งเซ็นเตอร์ CNC อุปกรณ์การประมวลผลด้วยเลเซอร์ขนาดใหญ่ หุ่นยนต์เชื่อม และสิ่งอำนวยความสะดวกการเคลือบ ทรัพยากรด้านวิศวกรรม การวิจัยและพัฒนา และการตรวจสอบคุณภาพสนับสนุนการพัฒนาผลิตภัณฑ์ การตรวจสอบการผลิต และการควบคุมคุณภาพ
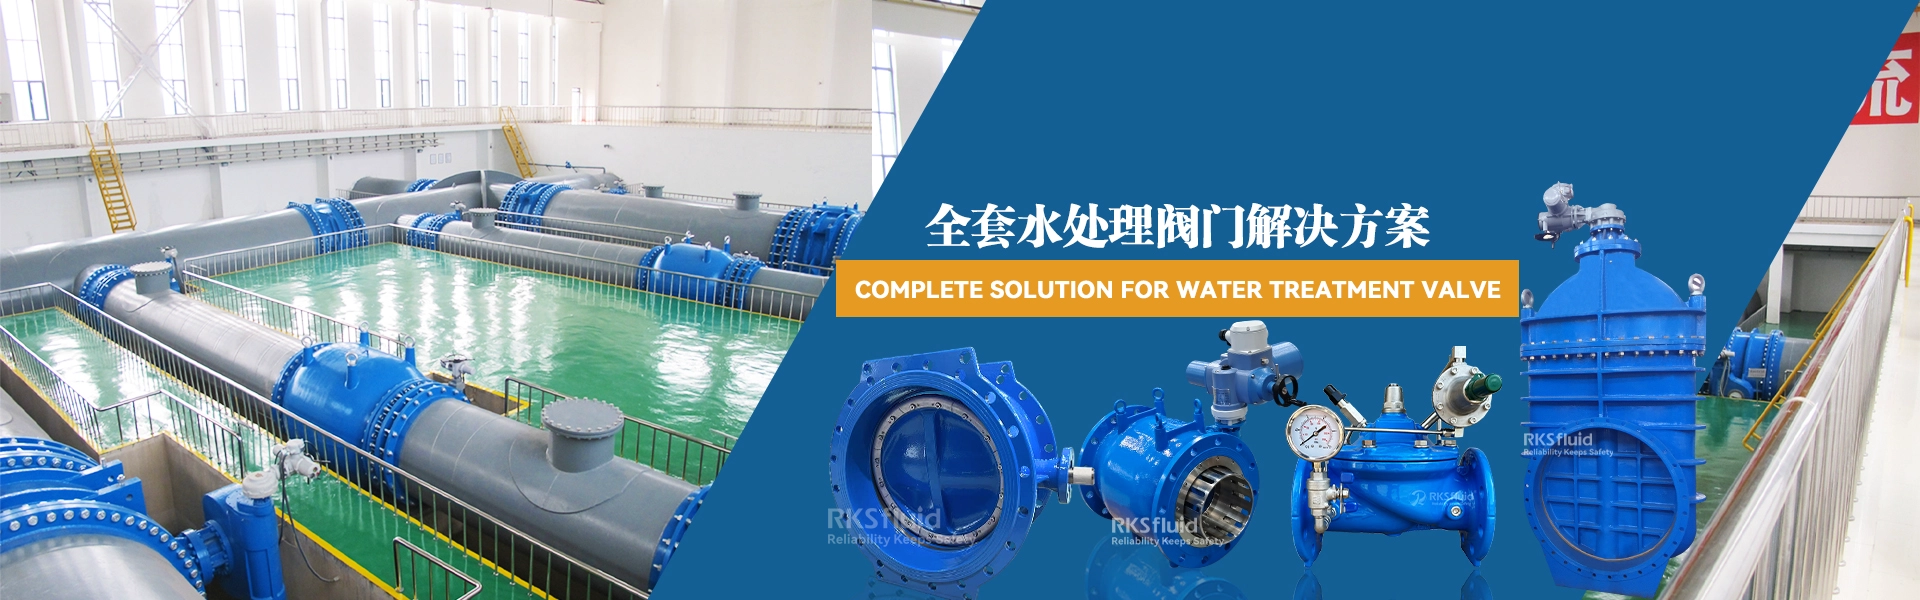
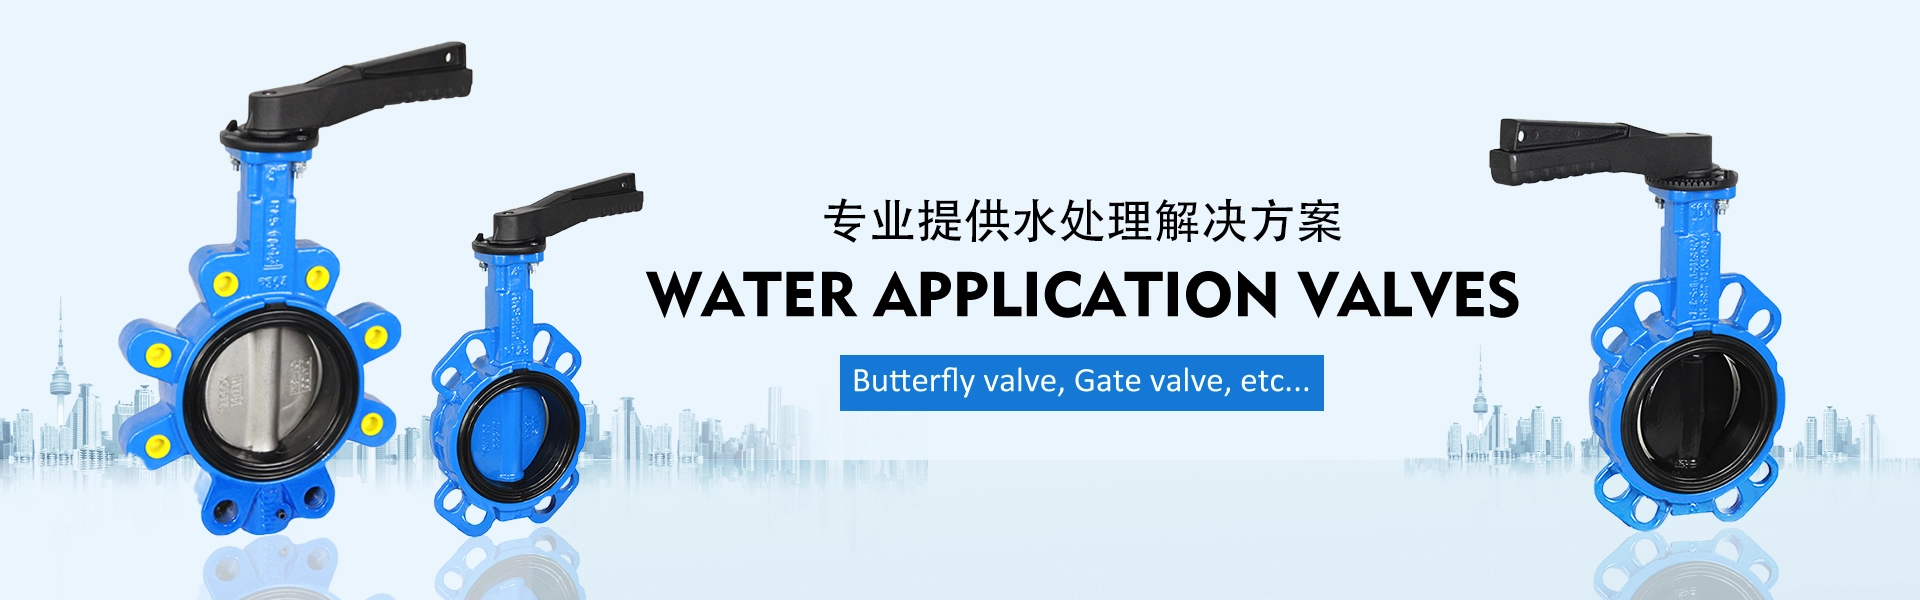
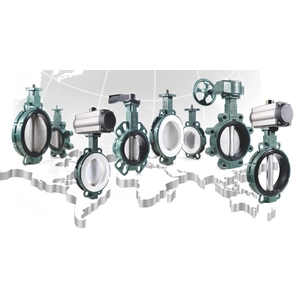
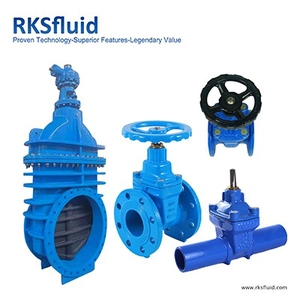
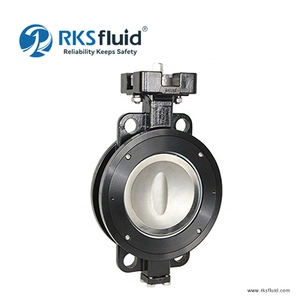
ความสามารถเหล่านี้สนับสนุนการผลิตวาล์วอุตสาหกรรมและอุปกรณ์ควบคุมการไหล รวมถึงวาล์วปีกผีเสื้อ วาล์วประตู เช็ควาล์ว วาล์วควบคุม และโซลูชันวาล์วอื่นๆ สำหรับการใช้งานทางอุตสาหกรรมและโครงสร้างพื้นฐาน
ด้วยการรวมทรัพยากรการผลิต ประสบการณ์ทางวิศวกรรม และความสามารถในการตรวจสอบ RKSfluid รองรับการผลิตวาล์วมาตรฐาน รวมถึงข้อกำหนดการผลิตที่ปรับแต่งสำหรับการใช้งานโครงการต่างๆ
หารือเกี่ยวกับข้อกำหนดในการผลิตวาล์วของคุณกับ RKSfluid
การเลือกผู้ผลิตวาล์วอุตสาหกรรมเกี่ยวข้องมากกว่าการเปรียบเทียบขนาดและราคาของผลิตภัณฑ์ กระบวนการผลิต การตรวจสอบย้อนกลับวัสดุ คุณภาพการตัดเฉือน การทดสอบแรงดัน และเอกสารการตรวจสอบ ยังเป็นสิ่งที่ต้องพิจารณาที่สำคัญสำหรับบริษัทวิศวกรรม ผู้รับเหมา EPC ผู้จัดจำหน่าย และทีมจัดซื้อโครงการ
RKSfluid ทำงานร่วมกับลูกค้าเพื่อตรวจสอบข้อมูลจำเพาะของวาล์ว สภาวะการทำงาน และข้อกำหนดในการตรวจสอบโครงการ ช่วยระบุการกำหนดค่าผลิตภัณฑ์ที่เหมาะสมและการเตรียมการในการผลิต
สำหรับการประเมินทางเทคนิคและการเสนอราคา ผู้ซื้อควรจัดเตรียม:
- ประเภทวาล์ว ขนาด และพิกัดแรงดัน
- มาตรฐานการออกแบบและการเชื่อมต่อที่ใช้บังคับ
- ข้อกำหนดของตัวเครื่อง แผ่นดิสก์ อุปกรณ์ตกแต่ง และวัสดุปิดผนึก
- สื่อการดำเนินงานและเงื่อนไขการบริการ
- ข้อกำหนดการดำเนินการด้วยตนเองหรือแบบกระตุ้น
- ข้อกำหนดในการตรวจสอบ การทดสอบ และเอกสารประกอบ
- ปริมาณโครงการและกำหนดการส่งมอบที่คาดหวัง
ส่งข้อกำหนดทางเทคนิค แบบหรือกำหนดการวาล์วของคุณ ถึง RKSfluid เพื่อการตรวจสอบทางวิศวกรรมเพิ่มเติมและการสนับสนุนการเสนอราคา
 +86 138 8989 6699