In modern industrial processes, reliable filtration is critical for both product quality and operational efficiency. Traditional filtration systems often struggle to meet the precision, flexibility, and automation needs of high-demand industries.
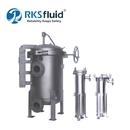
RKSfluid Candle Filter Systems provide versatile solutions that address these challenges, delivering precise, automated, and energy-efficient filtration across multiple sectors, including chemicals, pharmaceuticals, food & beverage, and new energy.
1. Chemical Industry – Maximizing Catalyst Recovery
During PTA (Purified Terephthalic Acid) production, traditional filter presses often fail to recover catalysts smaller than 5 μm, resulting in material loss and increased costs.
RKSfluid’s solution uses a dual-stage filtration approach:
- Front-end 5 μm ceramic filter
- Rear-end 0.5 μm sintered metal candle filter
This configuration achieves a 99.2% catalyst recovery rate, saving companies over USD 400,000 per year in raw materials.
By combining high-precision filtration with automatic backflushing and modular candle arrangements, chemical plants can maintain continuous operations while reducing downtime for maintenance.
2. Pharmaceutical Industry – Ensuring Sterile Filtration
Pharmaceutical manufacturing requires sterility and process traceability, particularly for antibiotic fermentation liquids.
RKSfluid candle filters incorporate:
- Steam-In-Place (SIP) sterilization capability
- 316L sanitary-grade construction
- High-temperature tolerance up to 121°C
This ensures compliance with FDA and cGMP standards, allowing the filters to operate safely in sterile production lines while minimizing contamination risks.
3. Food & Beverage Industry – Clarity, Safety, and Nutrition
In juice clarification and beverage processing, filters must remove particles without compromising nutritional content.
RKSfluid candle filters use 0.2 μm PTFE membranes that efficiently eliminate:
- Fruit pulp and sediment
- Yeast and microbial residues
- Pesticide traces
At the same time, essential nutrients such as Vitamin C are preserved.
Field tests from a leading juice manufacturer demonstrated:
- Turbidity reduction from 12 NTU to 0.5 NTU
- Shelf life extended by 30%
Our candle filter systems are designed for high-precision, automated, and energy-efficient performance — helping clients enhance product quality, extend equipment lifespan, and reduce operating costs.
As an ISO 9001 certified manufacturer, RKSfluid operates a 20,000 m² intelligent production base with in-house filter element fabrication and CNAS-accredited testing capabilities.
Backed by a 24/7 global support network across 50+ countries, we deliver reliable solid-liquid separation solutions that keep your production running clean, safe, and efficient.
 +86 138 8989 6699